EN
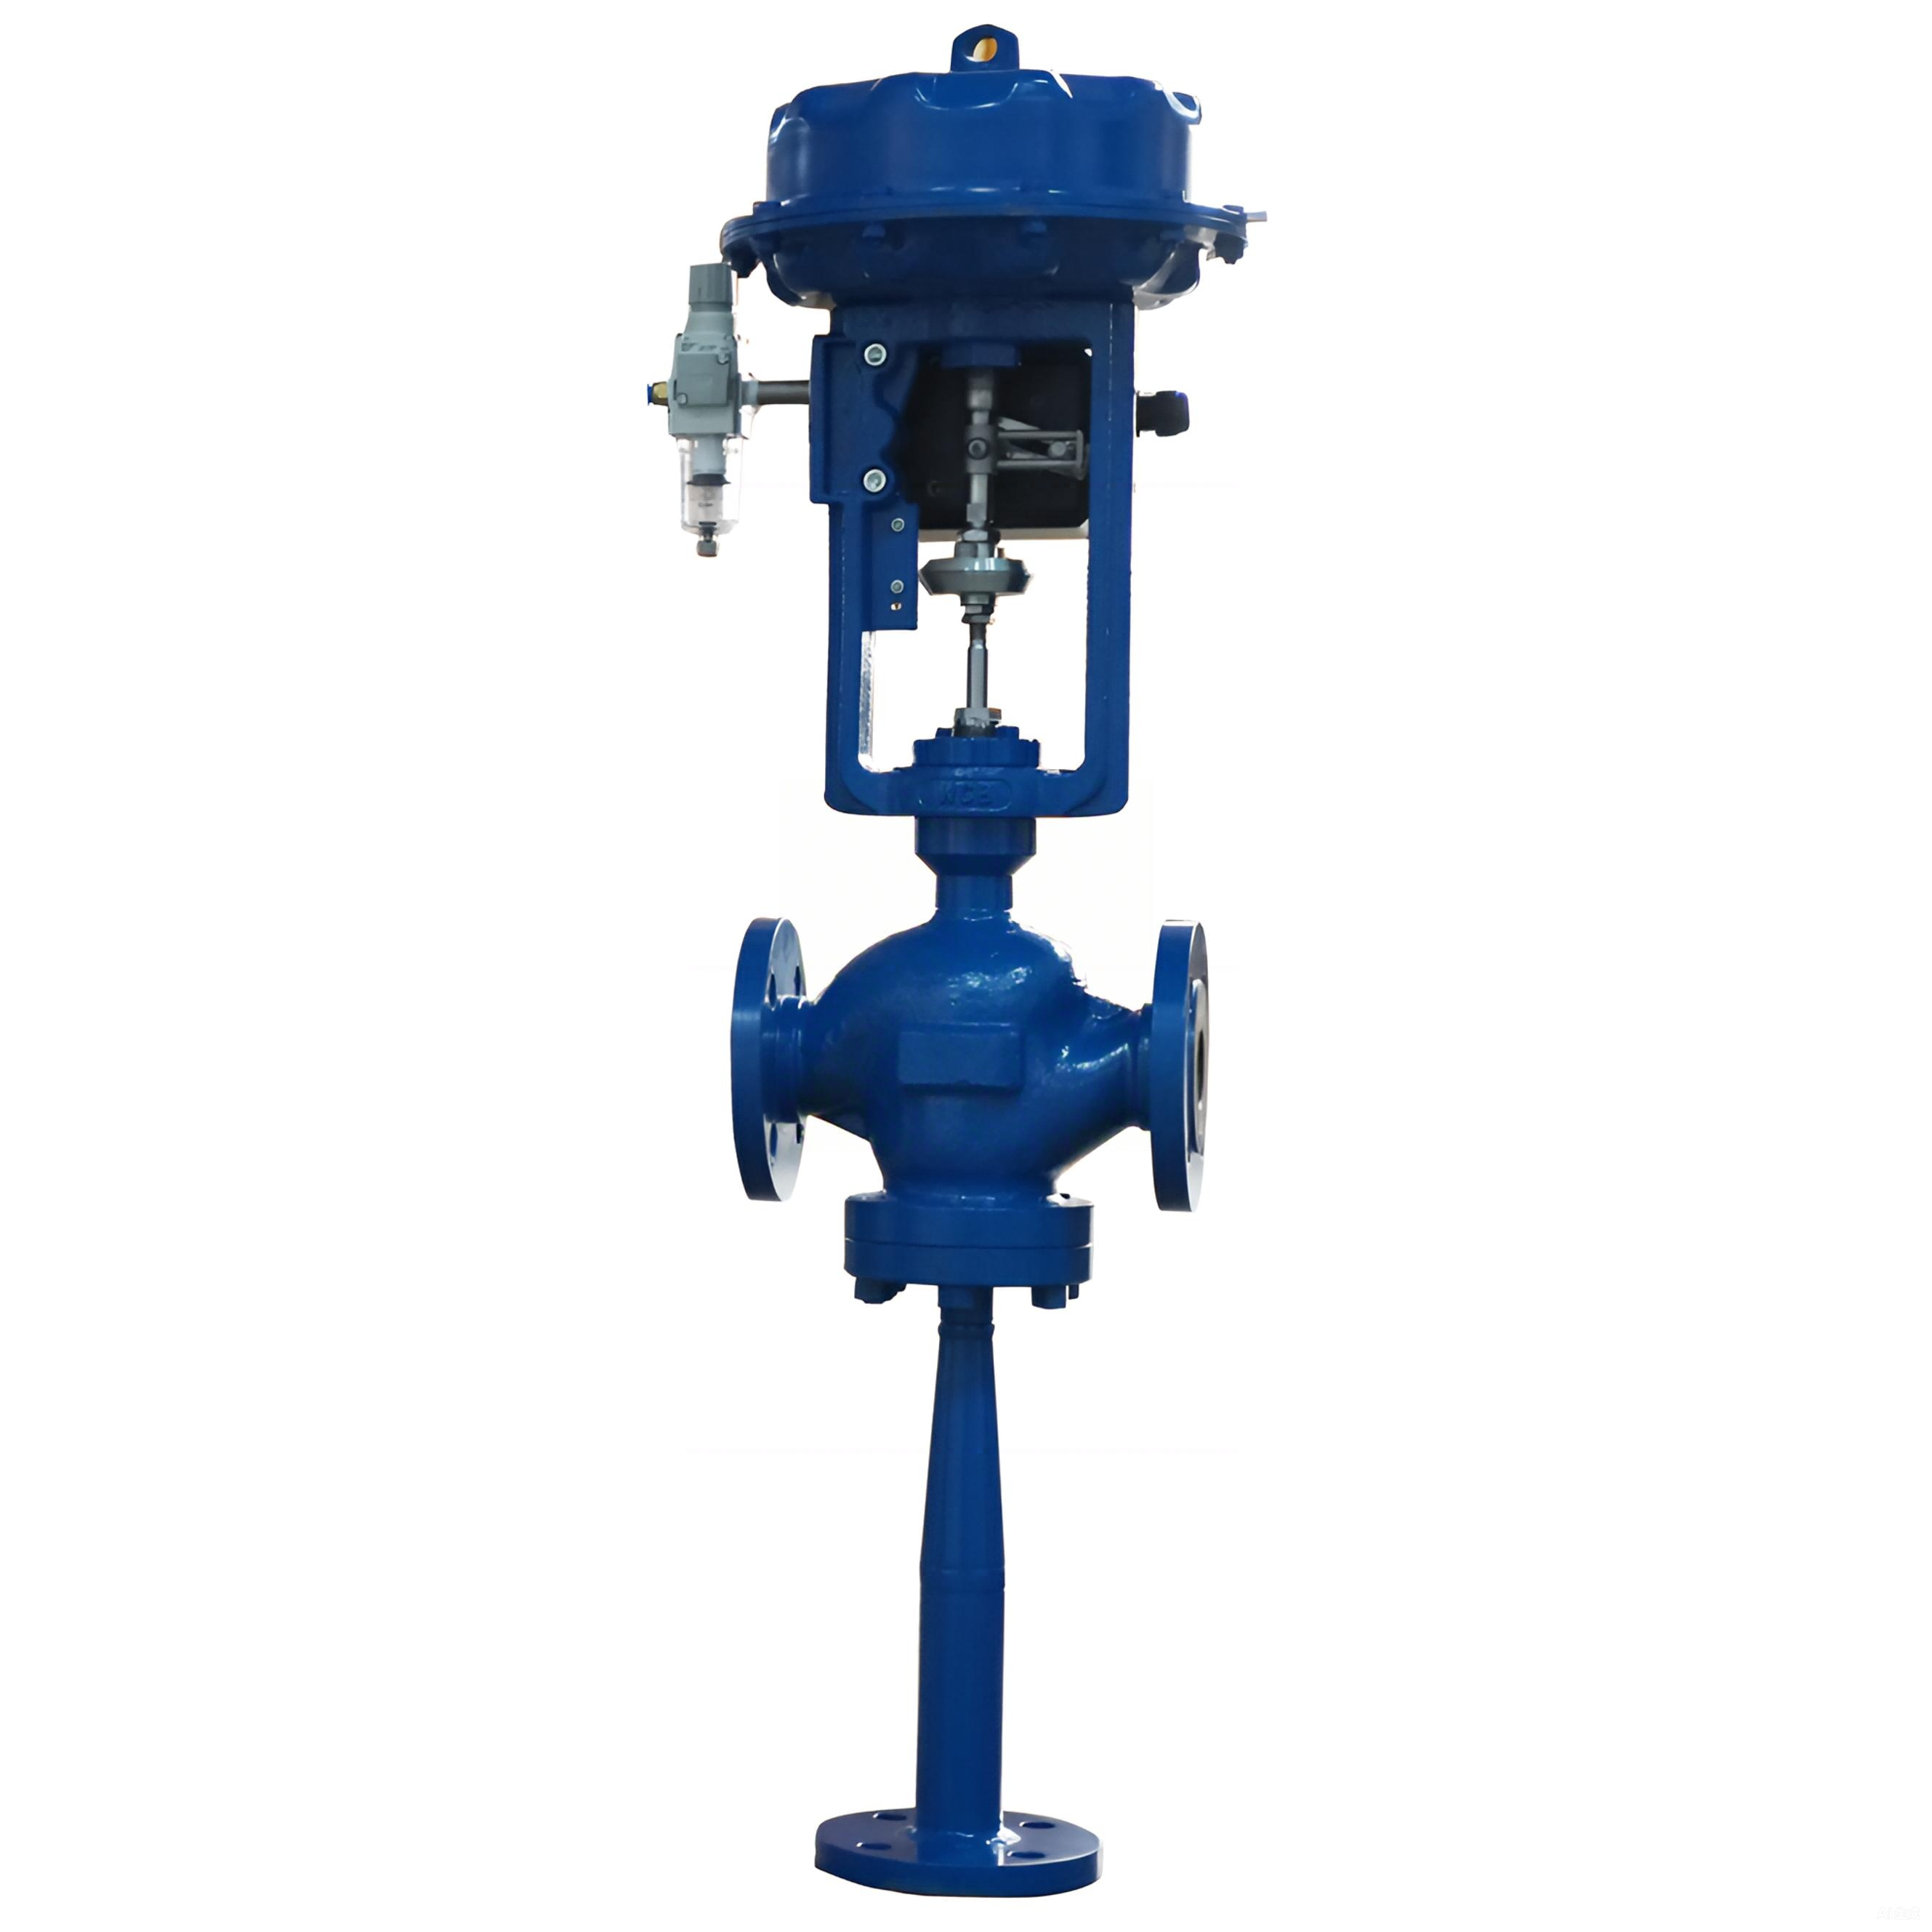
I många industriella anläggningar är valet mellan olika tekniker för vakuumgenerering inte bara en fråga om preferens – det speglar de specifika kraven från processen, de tillgängliga hjälpmedlen och den långsiktiga kostnadsstrukturen för anläggningen. Det ångstrålpump har fått en fast plats inom branscher som sträcker sig från petroleumraffinering till kemisk bearbetning, inte därför att det är universellt överlägset, utan därför att det är särskilt väl anpassat för vissa driftmiljöer. För att förstå varför vissa anläggningar konsekvent väljer denna teknik framför mekaniska vakuumppumpar krävs en närmare granskning av de villkor som gör varje alternativ mer eller mindre lämpligt.
Aångstrålpump fungerar enligt principen för medföring — högtryckssång som går genom ett konvergerande-divergerande munstycke accelererar till ljudhastigheten och medför suggasen innan blandningen komprimeras och avges. Det finns inga roterande delar, inga mekaniska tätningsringar och inga smörjsystem involverade. Denna grundläggande enkelhet är kärnan i varför ångstötdrivaren fortfarande specificeras i anläggningar där pålitlighet, kemisk kompatibilitet och låg underhållsbelastning är oumbärliga prioriteringar.
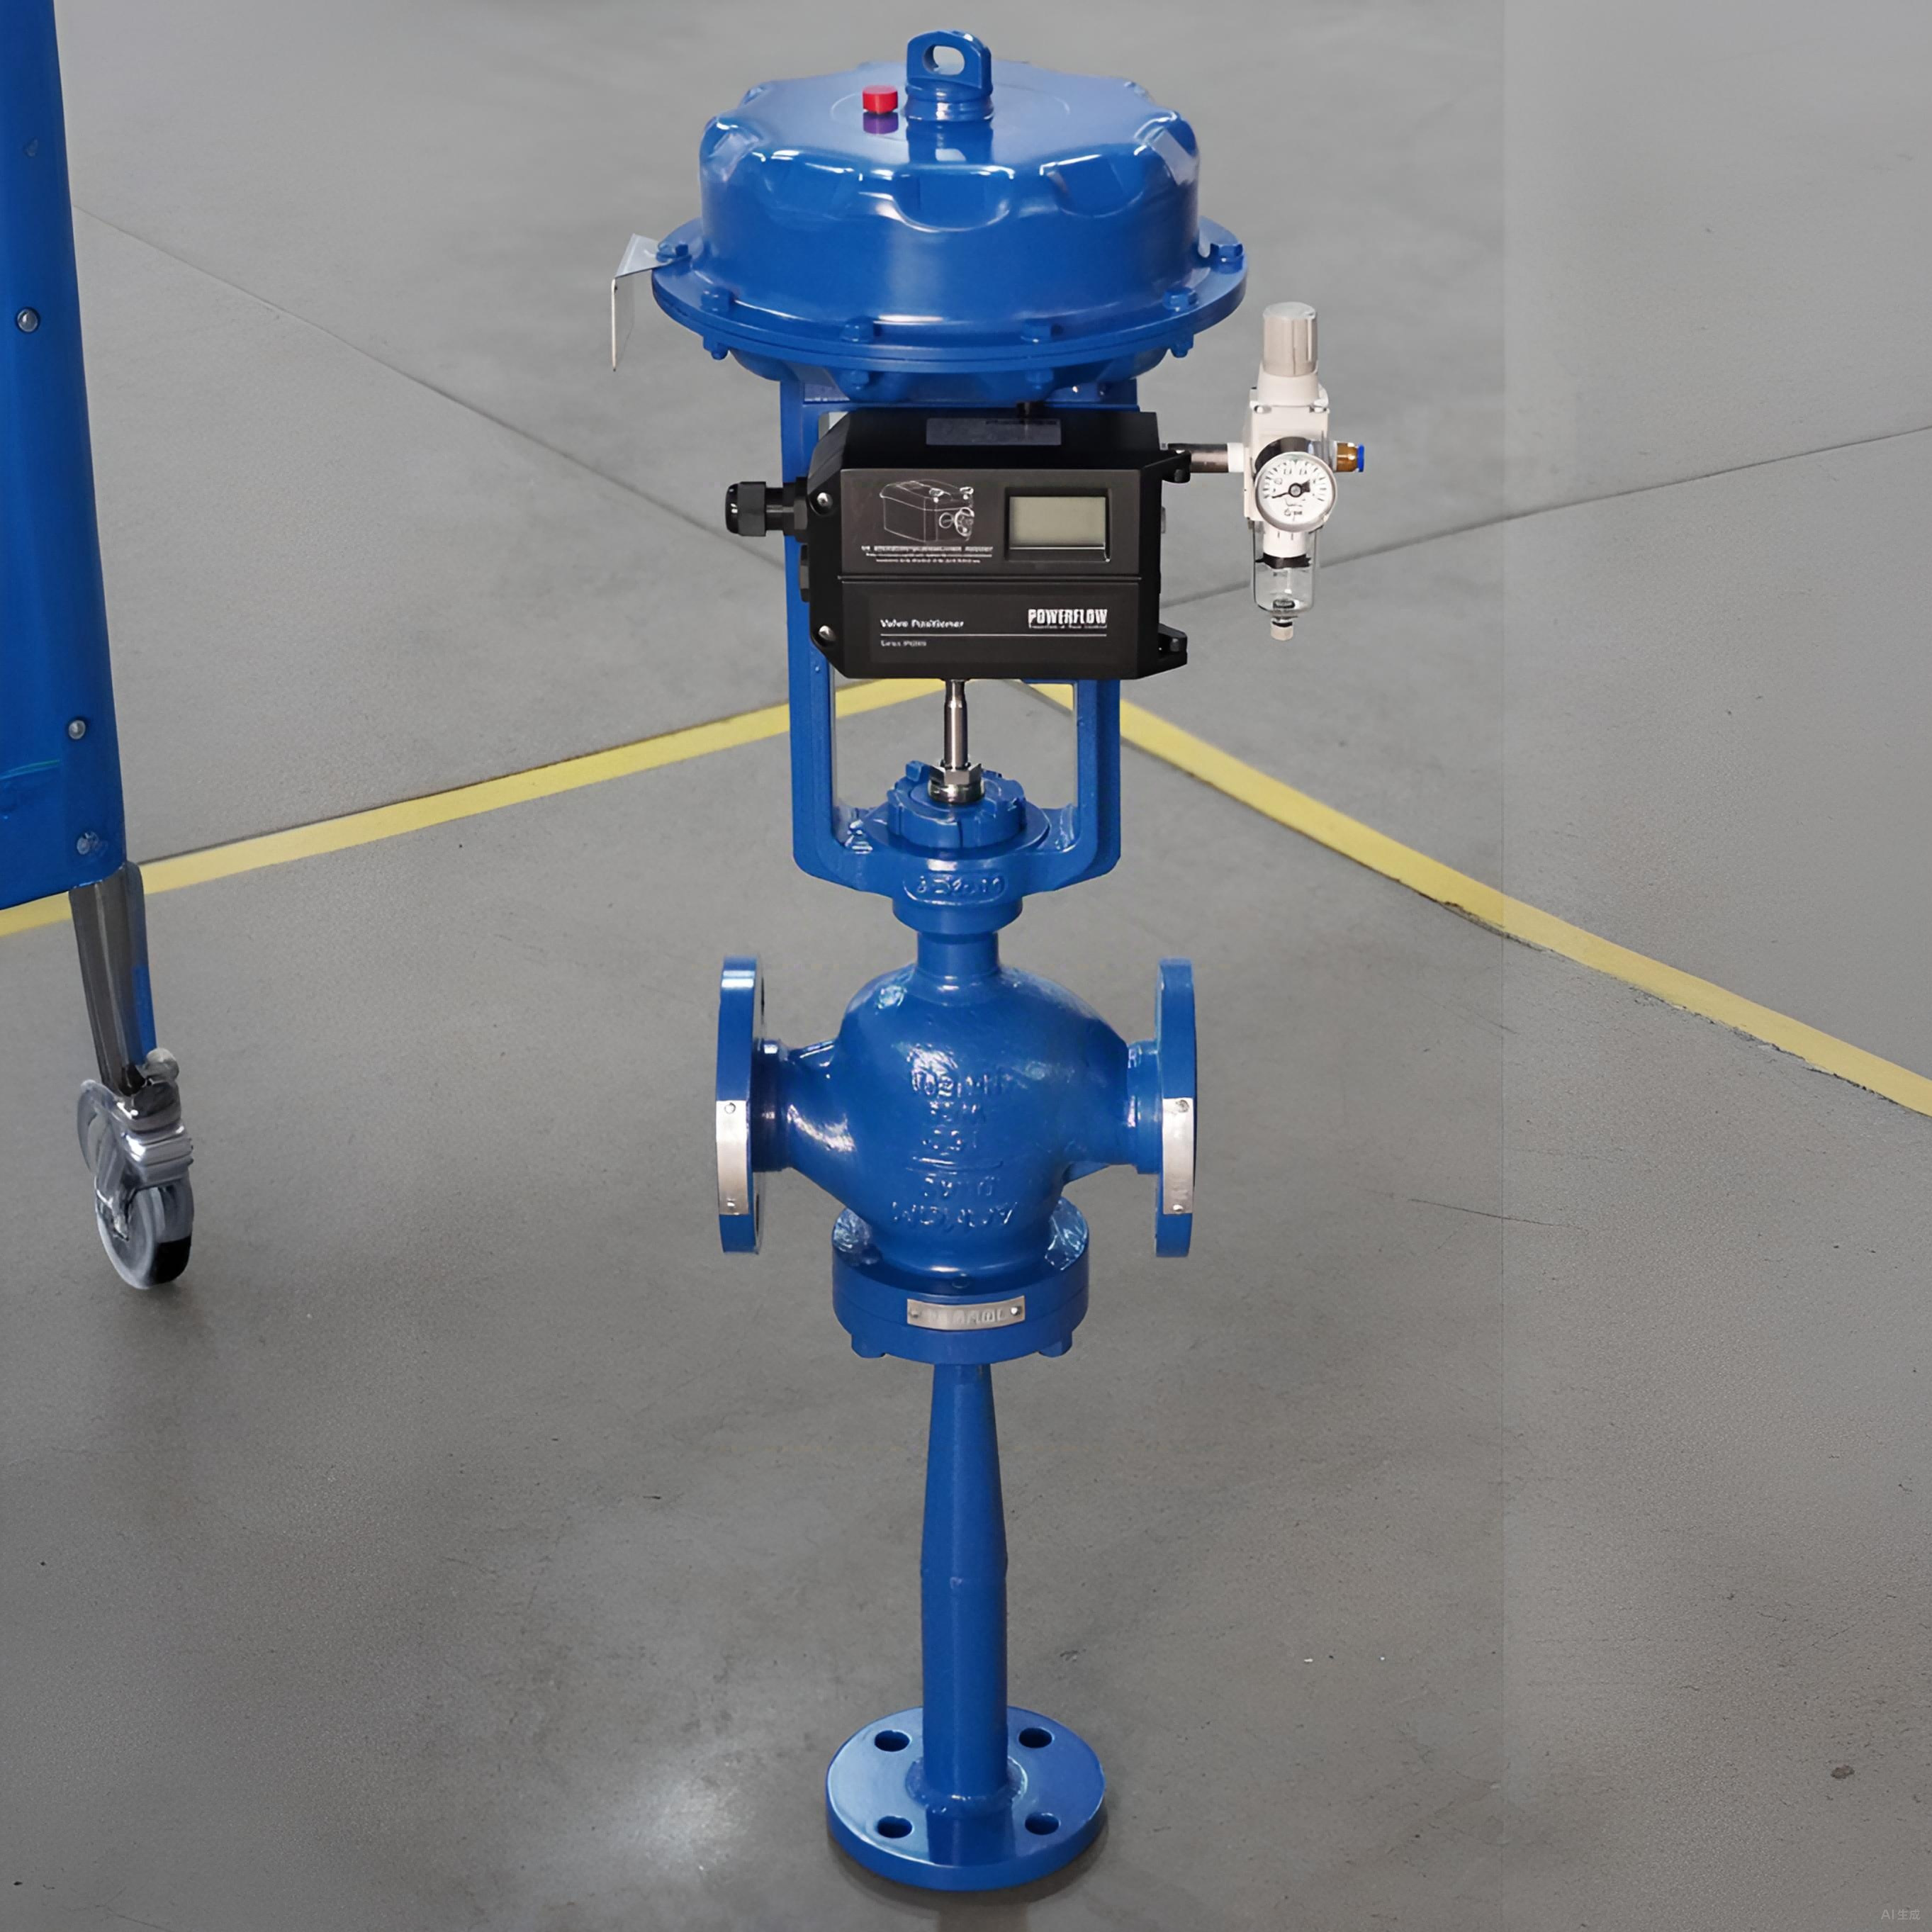
Driftmiljön där ångstötdrivare presterar bäst
Processförhållanden som främjar stötdrivarteknologi
Inte alla vakuumapplikationer är lika. Vissa processer innebär korrosiva ångor, kondenserbara gaser eller medförda vätskor som snabbt skulle försämra de interna komponenterna i en mekanisk vakuumppump. I dessa situationer erbjuder ångstrålpumpen ett avgörande fördel eftersom dess flödesväg inte innehåller precisionsbearbetade rörliga delar som kan angripas av aggressiva medier. Drivångan själv fungerar som bärflyt och utspädningssubstans, och hela enheten kan tillverkas av korrosionsbeständiga legeringar eller till och med exotiska material utan den kostnadsökning som skulle uppstå vid en komplex mekanisk konstruktion.
Raffinaderier som behandlar surt råolja hanterar regelbundet vätevätesulfid och andra svavelkoppor under vakuum. En ångstrålpump hanterar dessa strömmar utan risken för tätningsfel eller lagerkontaminering, vilket skulle oroa operatörer som kör en mekanisk pump. På samma sätt hanterar ångstrålpumpen lasten i vakuumdestillationskolonner där ångan från toppen innehåller betydande mängder kondenserbara kolvväten, utan de föroreningsproblem som drabbar oljeslätta roterande vingpumpar.
Ångstrålpumpen är också väl anpassad till applikationer där suglasten varierar kraftigt över tid. Eftersom det inte finns några mekaniska toleranser att upprätthålla tål enheten vätskastötar, plötsliga tryckändringar och fluktuerande gasammansättningar med en robusthet som mekanisk utrustning helt enkelt inte kan matcha inom samma prisnivå.
Tillgänglighet av hjälpmedel som urvalskriterium
Anläggningar som redan använder högtryckångsystem – till exempel inom petrokemisk industri, pappersindustri eller livsmedelsförädling – upptäcker ofta att ångstrålare integreras naturligt i den befintliga hjälputrustningen. Drivångan är redan tillgänglig vid det krävda trycket, kondensatåtervinningssystemet är på plats och den extra kostnaden för att lägga till strålarkapacitet är relativt låg jämfört med installation och underhåll av ytterligare elkraftutrustning.
En mekanisk vakuumppump kräver däremot elektrisk kraft, kylovatten, smörjolja samt ett underhållsprogram som inkluderar periodisk utbyte av tätningsdelar och inspektion av lager. För en anläggning på en avlägsen plats eller där eldriftens tillförlitlighet är en fråga utgör ångstrålaren ett övertygande alternativ, helt enkelt för att dess enda förbrukningsvara är ånga – en hjälputrustning som många sådana anläggningar genererar i stort utbyte som biprodukt av sin kärnprocess.
Tillförlitlighets- och underhållsfördelar i industriella miljöer
Inga rörliga delar innebär färre felmoder
Ångutsläpparen har inga impeller, inga vingar, inga kolvar och inga vevaxlar. Dess inre geometri består av ett munstycke, en sugkammare, en blandningshals och en diffusor – alla statiska komponenter som inte slits i den konventionella mekaniska meningen. Denna arkitektur resulterar direkt i en medeltid mellan fel som är svår för någon roterande maskin att matcha under liknande processförhållanden.
I en anläggning med kontinuerlig drift – till exempel en rådestillationsenhet eller en storskalig avdunstningsenhet – medför oplanerad driftstopp enorma ekonomiska konsekvenser. Ångstrålarens motstånd mot mekaniskt fel gör den till ett föredraget val för applikationer där kostnaden för ett vakuumsystemavbrott är oproportionerligt hög i förhållande till utrustningens egen kostnad. Driftoperatörer kan köra en ångstrålare i år utan att öppna den för inspektion, förutsatt att driftdampens kvalitet och processförhållandena förblir inom designparametrarna.
När underhåll krävs begränsas det vanligtvis till munstycksinspektion för erosion eller avlagringar samt rengöring av diffusorn om processavlagringar har ackumulerats. Dessa uppgifter kräver inga specialverktyg, inga noggranna justeringsförfaranden och inga utbildade mekaniker utöver vad en standarddriftunderhållsgrupp kan tillhandahålla.
Förenklat reservdelshantering och lagerföring
En mekanisk vakuumppump kräver en rad reservdelar – tätningar, lager, vingar, oljefilter och kopplingselement – där var och en har sin egen ledtid och förvaringskrav. För anläggningar som drivs i regioner med begränsade industriella leveranskedjor innebär att hålla tillräckliga lager av reservdelar för mekanisk utrustning ökade kostnader och komplexitet för underhållsprogrammet.
Ångstötaren förenklar denna bild kraftigt. Den enda komponent som vanligtvis kräver periodisk utbyte är drivmunstycket, vilket är en enkel maskinerad del som kan lagras billigt och bytas ut på ett par timmar. Denna slanka reservdelsprofil är särskilt attraktiv för anläggningar med strama underhållsbudgetar eller för drift på platser där inköpslogistiken är utmanande.
Ekonomisk motivering för olika anläggningscenarier
Kapitalkostnadsöverväganden
Baserat på första kostnaden är ångstötaren i allmänhet billigare att köpa och installera än ett motsvarande mekaniskt vakuumppumpningssystem, särskilt när applikationen kräver hantering av korrosiva eller förorenade gaser. Frånvaron av en motor, drivlinje, smörjsystem och komplexa tätningsanordningar minskar både utrustningskostnaden och omfattningen av installationen. För flerstegs-vakuumsystem – där djupa vakuumnivåer uppnås genom att placera flera stötare i serie med mellankondensatorer – gör ångstötarens modulära konstruktion det enkelt att designa och installera utan specialiserade entreprenörer.
Anläggningar som behöver uppnå vakuumnivåer i intervallet 1–50 mmHg absolut, vilket är vanligt vid vakuumdestillation och avdunstning, finner ofta att ett två- eller trestegsångstömningssystem med ytkondensatorer ger den krävda prestandan till en lägre installerad kostnad jämfört med en motsvarande vätskeringspump eller torrskruvpump som är utformad för samma uppgift.
Driftkostnader och ångförbrukning – kompromisser
Det är viktigt att erkänna att ångstömning inte är fri från driftkostnader. Drivångens förbrukning är den främsta variabla kostnaden, och i anläggningar där ånga genereras från inköpt bränsle måste denna kostnad noggrant vägas mot den elektriska förbrukningen hos ett mekaniskt alternativ. Den ekonomiska balansen beror på lokala energipriser, ångsystemets verkningsgrad och den specifika vakuumuppgiften.
I anläggningar där ånga genereras som biprodukt – till exempel i system för återvinning av spillvärme, biobränslepannor eller kraftvärmepanor – kan marginalkostnaden för drivånga vara mycket låg, vilket gör ångstrålare mycket konkurrenskraftig ur totalägarkostnadsperspektiv. Beräkningen fördelar också ångstrålaren när den mekaniska alternativet kräver frekventa underhållsinsatser som medför betydande arbets- och driftstoppkostnader.
Anläggningar som har genomfört livscykelkostnadsanalyser finner ofta att ångstrålarens lägre investeringskostnad, minimala underhållskostnader och långa servicelevnad kompenserar dess högre ånghantering, särskilt i kontinuerliga processapplikationer där utrustningen används vid hög kapacitetsutnyttjning.
Kemiska och processrelaterade kompatibilitetsfaktorer
Hantering av aggressiva och förorenade gasströmmar
En av de mest övertygande anledningarna till att anläggningar väljer ångstrålare framför mekaniska alternativ är dess inbyggda kompatibilitet med svåra gasströmmar. Mekaniska vakuumppumpar är känslomässiga för vätskeöverföring, partikelföroreningar och kemiskt aggressiva ångor. Redan små mängder vätska som kommer in i en torr skruvpump kan orsaka katastrofal rotorskada, och korrosiva ångor kan angripa tätningsmaterial och interna ytor på sätt som är svåra att förutsäga eller förebygga.
Ångstötaren hanterar dessa utmaningar med relativ lätthet. Vätskadroppar som föres i suggasen transporteras helt enkelt genom blandzonen och avges tillsammans med drivångan. Partiklar passerar igenom utan att skada precisionsytor. Korrosiva ångor kan hanteras genom lämpligt materialval för munstycket och diffusorn, utan att behöva skydda komplexa mekaniska samlingar. Denna tolerans mot processstörningar gör ångstötaren till det föredragna valet i applikationer där gasströmmens kvalitet inte kan garanteras.
Termisk kompatibilitet i högtemperaturprocesser
Många industriella vakuumapplikationer innebär varma processgaser – destillationsöverhettning, reaktoravgas eller torkarutblåsningar – som skulle kräva omfattande kyling innan de kan leda in i en mekanisk vakuumppump. Ångstrålapparatens fördel är däremot att den kan hantera högre sugtemperaturer utan behov av förkylning av gasen före apparaten, eftersom drivångan och suggasen blandas under förhållanden som är termodynamiskt kompatibla med strålapparatens designgränser.
Denna termiska kompatibilitet minskar komplexiteten i vakuumsystemets konstruktion, eliminerar behovet av värmeväxlare före vakuumanordningen och minskar risken för kondensationsrelaterade problem i sugrören. För anläggningar som behandlar högtemperaturströmmar kan denna förenkling innebära en betydande minskning både av investeringskostnader och driftsrelaterade risker.
Ångstötaren drar också nytta av att dess drivmedel – ånga – är kemiskt inaktiv i förhållande till de flesta processgaser som förekommer i industriella tillämpningar. Det finns ingen risk för oljeförorening av processströmmen, vilket är en verklig oro vid användning av oljetätna mekaniska pumpar inom livsmedels-, läkemedels- och finkemikalietillämpningar.
Vanliga frågor
Vilka typer av anläggningar använder vanligast ångstötare istället för mekaniska vakumpumpar?
Petroleumbegravningsanläggningar, petrokemiska anläggningar, pappersbruk, sockerfabriker och storskaliga kemiska processanläggningar är bland de vanligaste användarna av ångstötaren. Dessa anläggningar har oftast rikliga ånförsörjningar, hanterar aggressiva eller förorenade gasströmmar och kör kontinuerliga processer där mekanisk pålitlighet är avgörande. Ångstötaren används också omfattande i kraftverkskondensorer och inom farmaceutiska avdunstningstillämpningar.
Kan en ångstötare uppnå samma vakumnivåer som en mekanisk pump?
Ja, flerstegsångstömningssystem med mellancondensatorer kan uppnå vakuumnivåer som är jämförbara med eller djupare än många mekaniska vakuumppumpar, inklusive tryck under 1 mmHg absolut i väl utformade konfigurationer. Antalet steg som krävs beror på önskad vakuumnivå och sugs gas sammansättning. Enkelstegsångstömningar används vanligtvis för måttliga vakuumuppgifter, medan två- till femstegssystem används för djupt vakuum.
Vad är de främsta begränsningarna för en ångstömning jämfört med en mekanisk vakuumppump?
Den främsta begränsningen för ångstötdrivaren är dess ångförbrukning, vilket kan vara betydande i tillämpningar där drivångan är dyr. Stötdrivare har också ett relativt smalt stabilt driftområde och kan vara känslomärka för variationer i mottrycket vid utloppet. De är inte särskilt lämpliga för tillämpningar som kräver mycket exakt vakuumkontroll utan ytterligare mätinstrumentering. I anläggningar utan befintlig ångförsörjning kan infrastrukturkostnaderna för att tillhandahålla drivånga göra mekaniska alternativ mer ekonomiska.
Hur underhålls en ångstötdrivare i en typisk industriell anläggning?
Rutinunderhåll av en ångstötare är minimalt jämfört med mekanisk vakuumutrustning. Operatörer undersöker vanligtvis drivmunstycket periodiskt för erosion eller avlagring av skala, kontrollerar diffusorn för processavlagringar och säkerställer att trycket och kvaliteten på drivanvågen ligger inom de angivna konstruktionskraven. Eftersom det inte finns några rörliga delar behöver inga lager smörjas, inga tätningsdelar bytas ut enligt ett schemalagt underhållsprogram och inga justeringskontroller krävs. De flesta anläggningar planerar inspektioner av ångstötare under schemalagda stopp istället for en kontinuerlig underhållscykel.
Innehållsförteckning
- Driftmiljön där ångstötdrivare presterar bäst
- Tillförlitlighets- och underhållsfördelar i industriella miljöer
- Ekonomisk motivering för olika anläggningscenarier
- Kemiska och processrelaterade kompatibilitetsfaktorer
-
Vanliga frågor
- Vilka typer av anläggningar använder vanligast ångstötare istället för mekaniska vakumpumpar?
- Kan en ångstötare uppnå samma vakumnivåer som en mekanisk pump?
- Vad är de främsta begränsningarna för en ångstömning jämfört med en mekanisk vakuumppump?
- Hur underhålls en ångstötdrivare i en typisk industriell anläggning?