EN

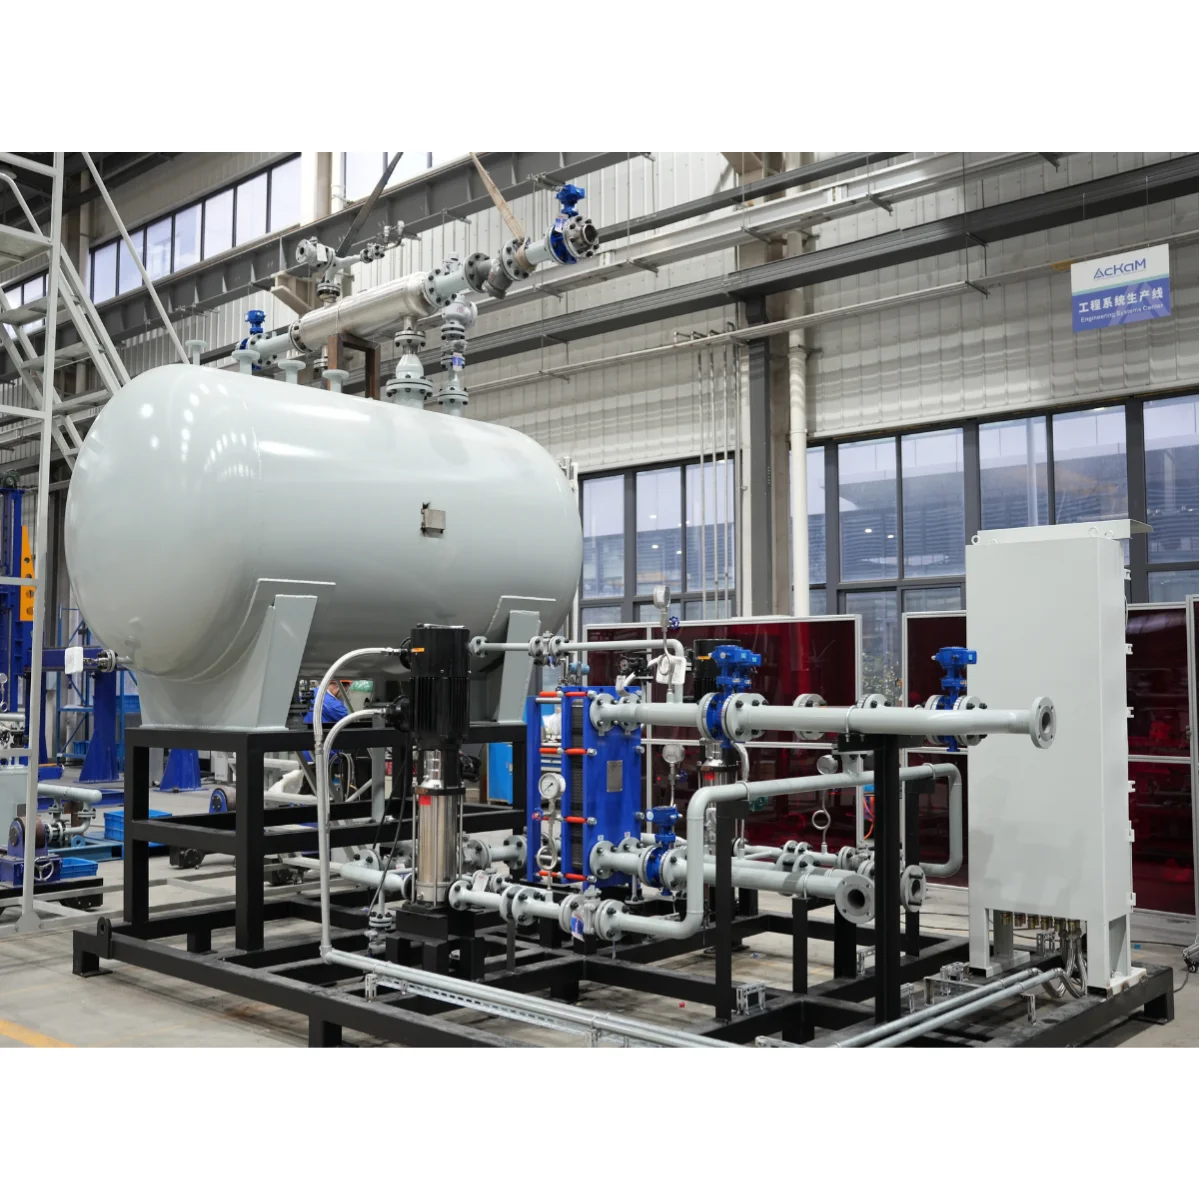
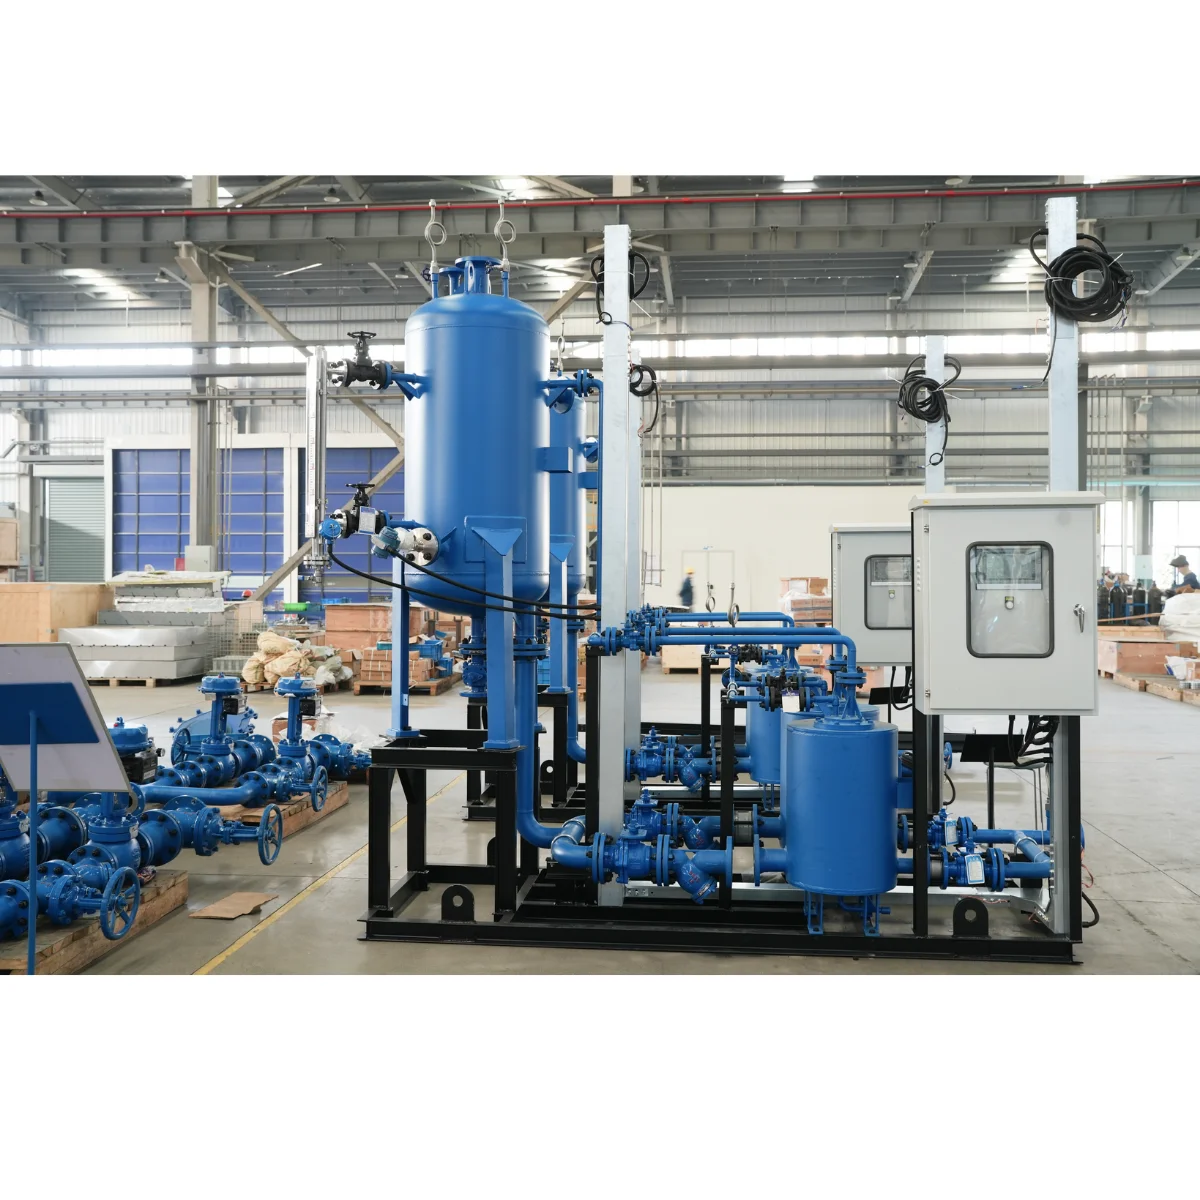
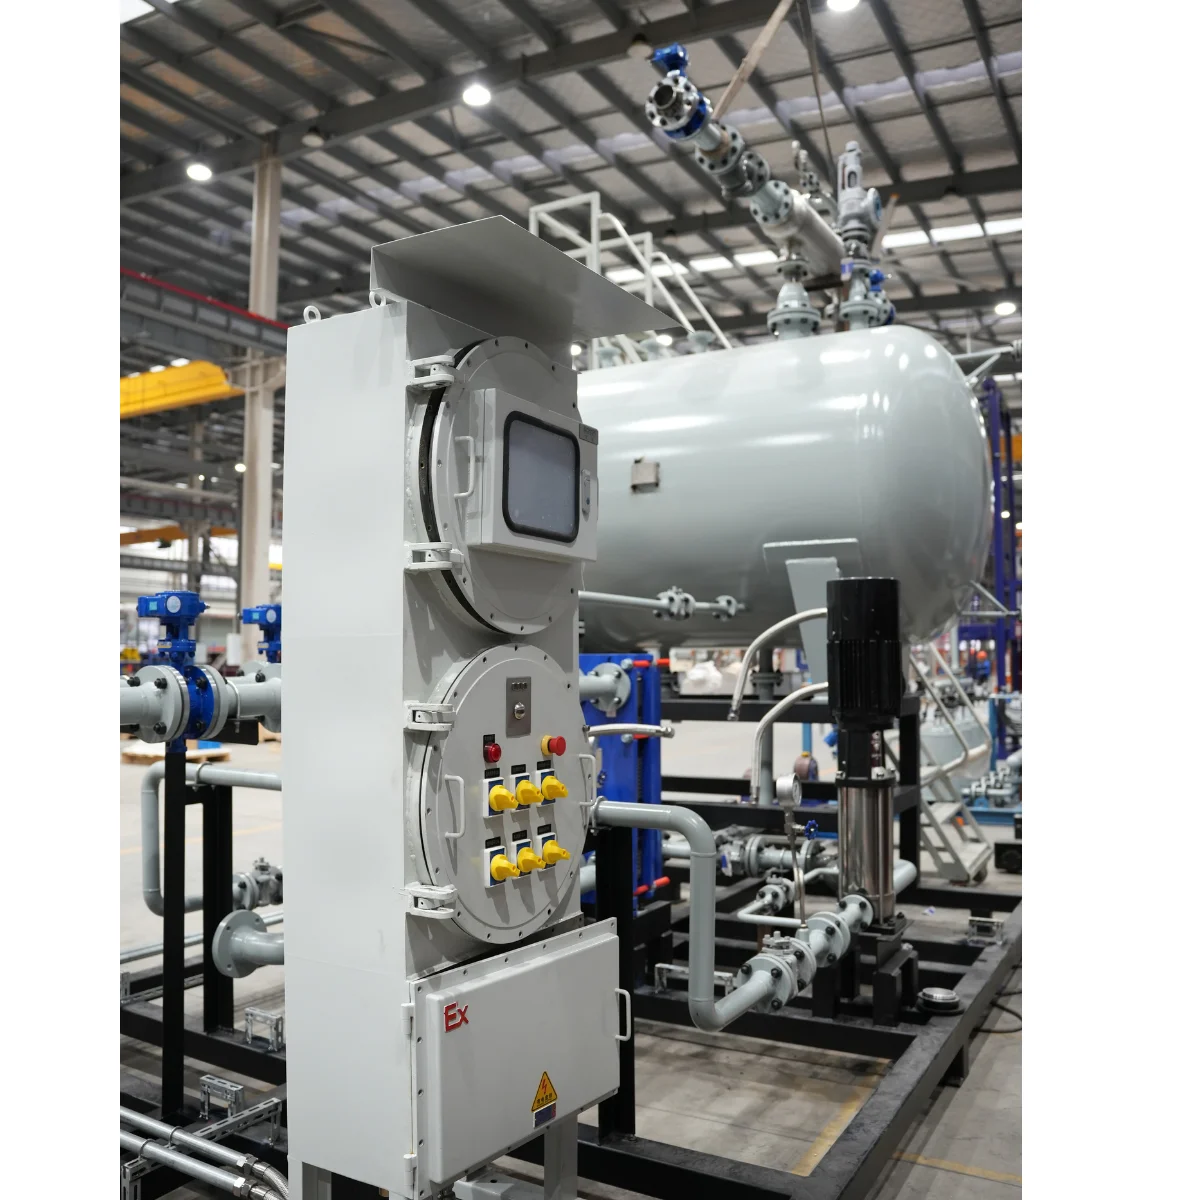
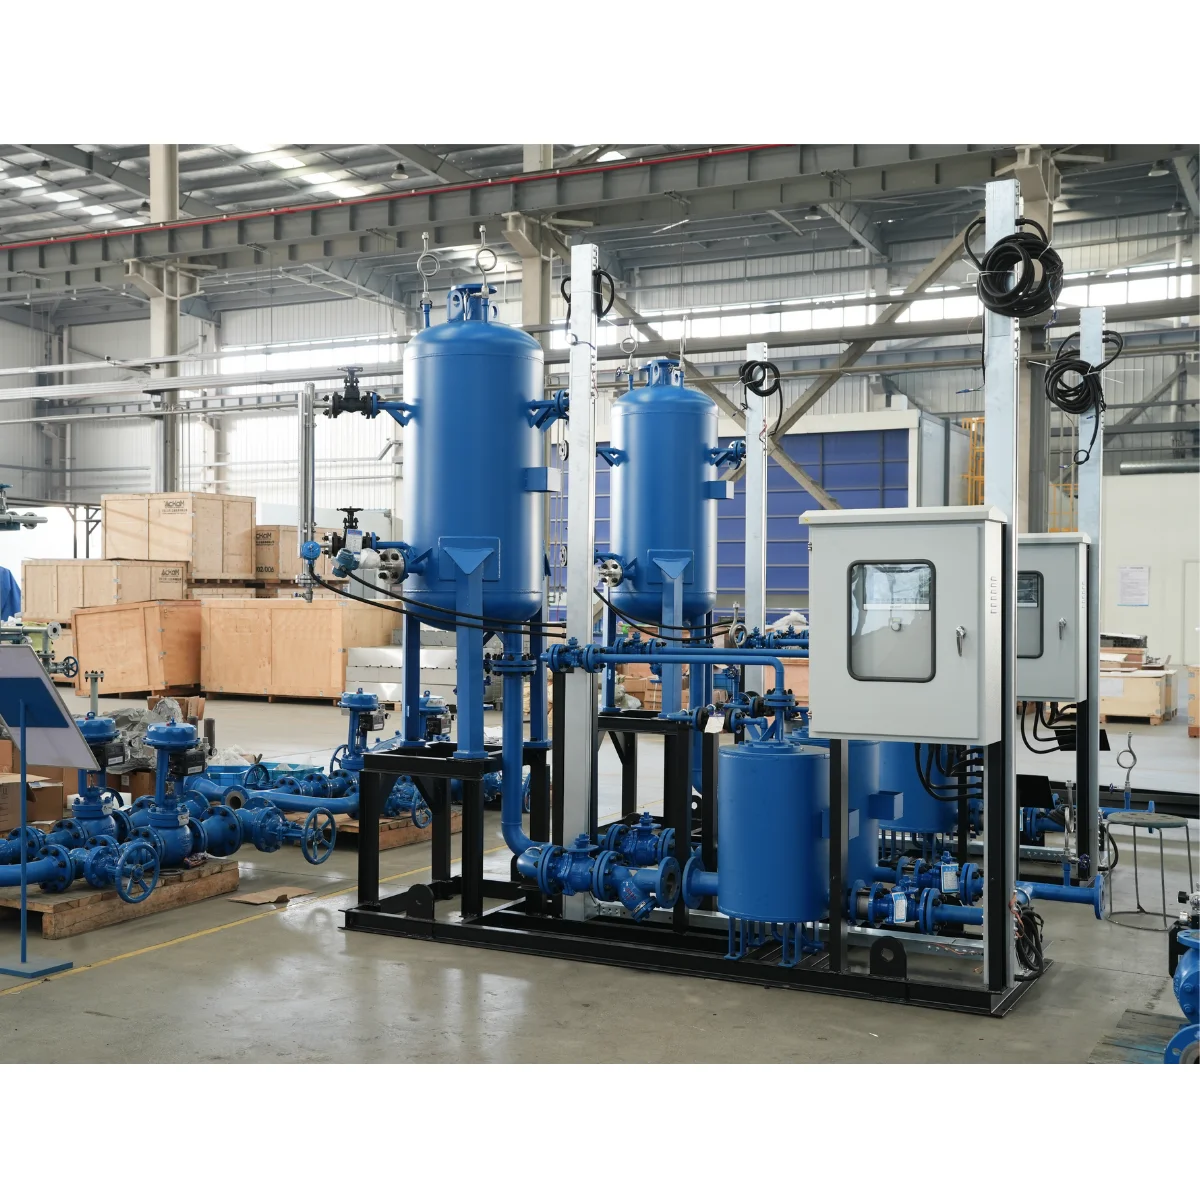
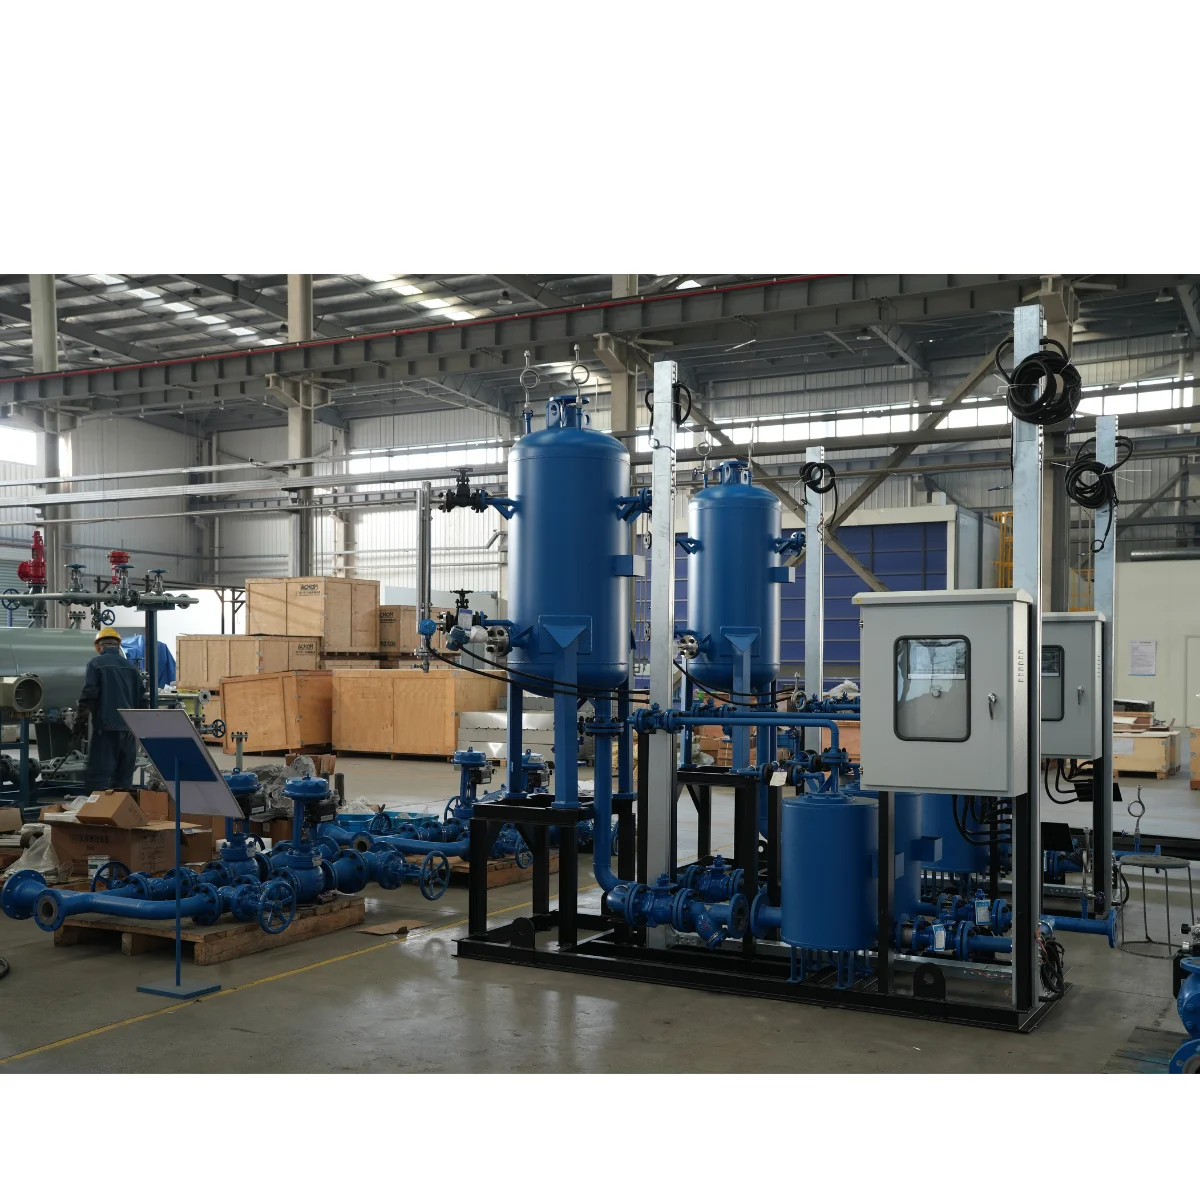
Energieffektivitet: Drift vid 11000 W för kostnadseffektiv kondensåtervinning.
Kavitationsmotstånd: Utformad för robust prestanda i livsmedelsindustrins applikationer.
1 års garanti: Trygghet med utökad täckning.
Tillverkad i Kina: Byggd för hållbarhet och pålitlighet.
vikt 500 kg: Portabel men stadig, idealisk för industriellt bruk.
Introduktion
I dagens konkurrensutsatta industriella landskap har det blivit avgörande att maximera energieffektiviteten samtidigt som driftsäkerheten bibehålls för livsmedelsprocessanläggningar världen över. Energibesparande elektrisk kondensatåterföringspump med kavitationsmotstånd – kondensatåterföringsenhet för livsmedelsindustrin utgör en banbrytande lösning som specifikt är utformad för att möta de strikta kraven i moderna livsmedelsproduktionsmiljöer. Denna avancerade kondensatåterföringsanläggning kombinerar framstående ingenjörskonst med robust konstruktion för att leverera exceptionell prestanda vid ångsystemoptimering, vilket hjälper anläggningar att minska sin energianvändning samtidigt som konsekvensen säkerställs produkt kvalitet och efterlevnad av regler.
Ångsystem spelar en avgörande roll i livsmedelsprocesser, från tillagning och sterilisering till rengöring och uppvärmning. Dock kan ineffektiv kondensathantering leda till betydande energiförluster, ökade driftkostnader och potentiella risker för kontaminering. Vår specialiserade kondensatåtervinningpump löser dessa utmaningar genom att erbjuda pålitlig och hygienisk kondensatsamling och återföring, anpassad efter de unika kraven i livsmedelsindustrin.
Produktöversikt
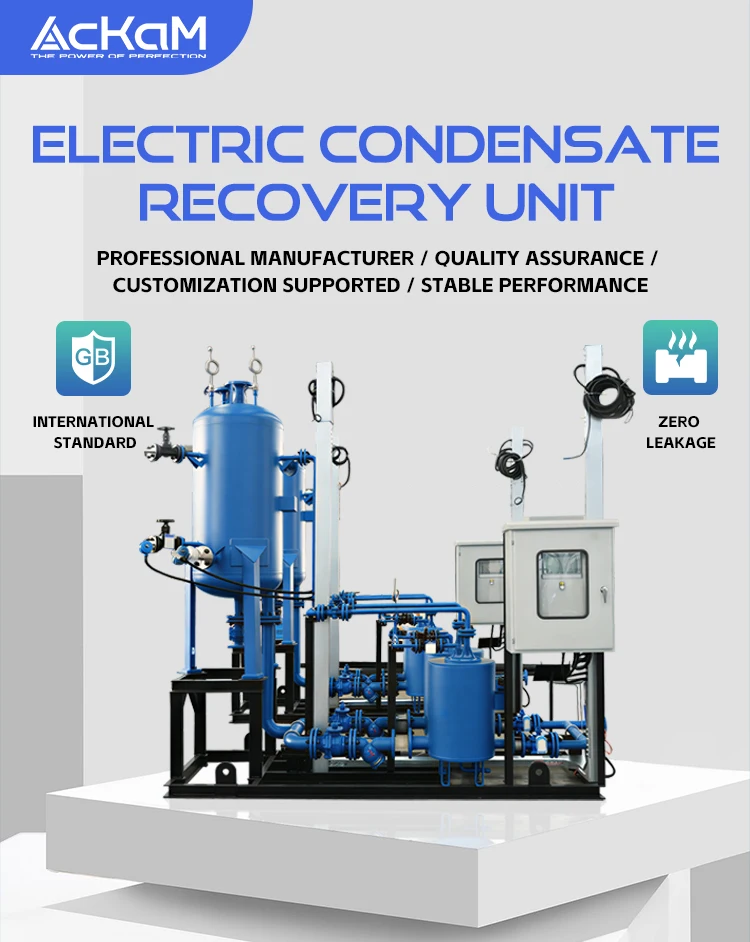
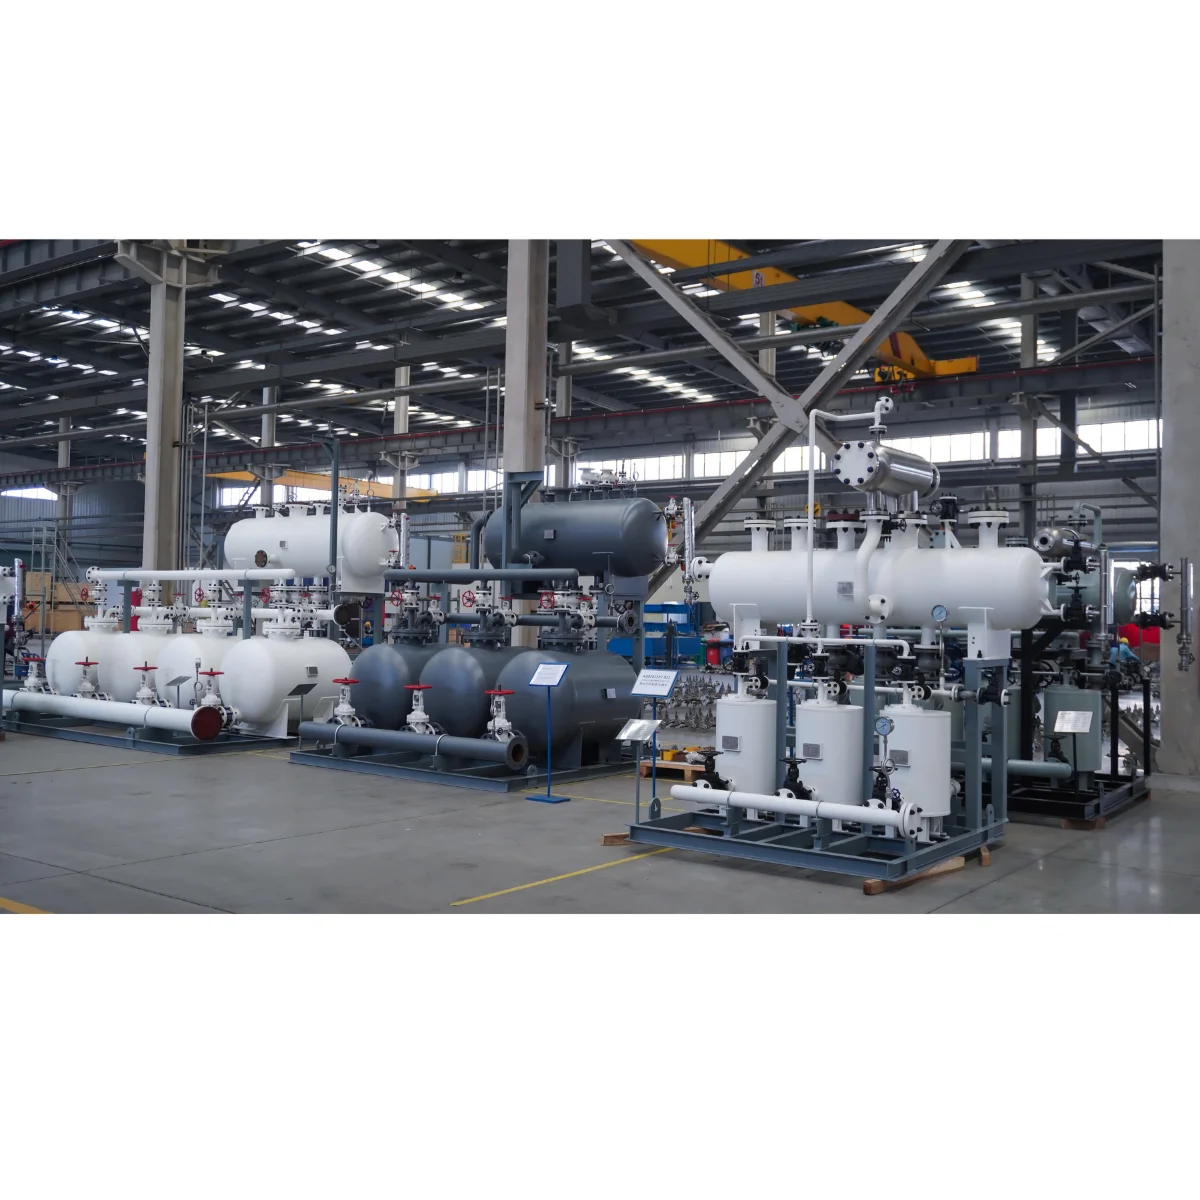
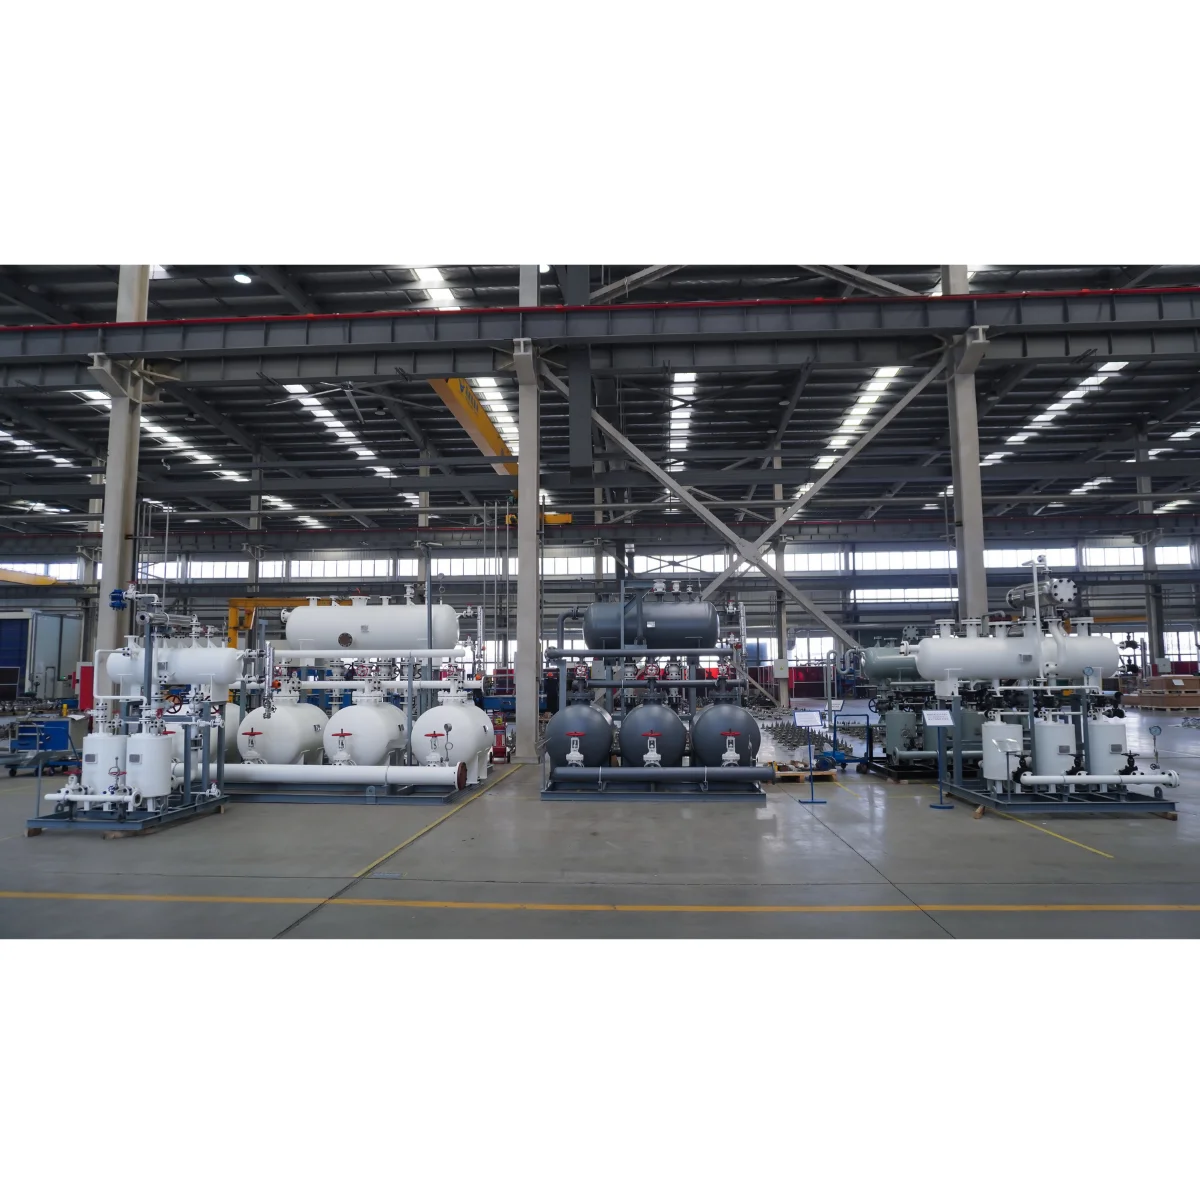
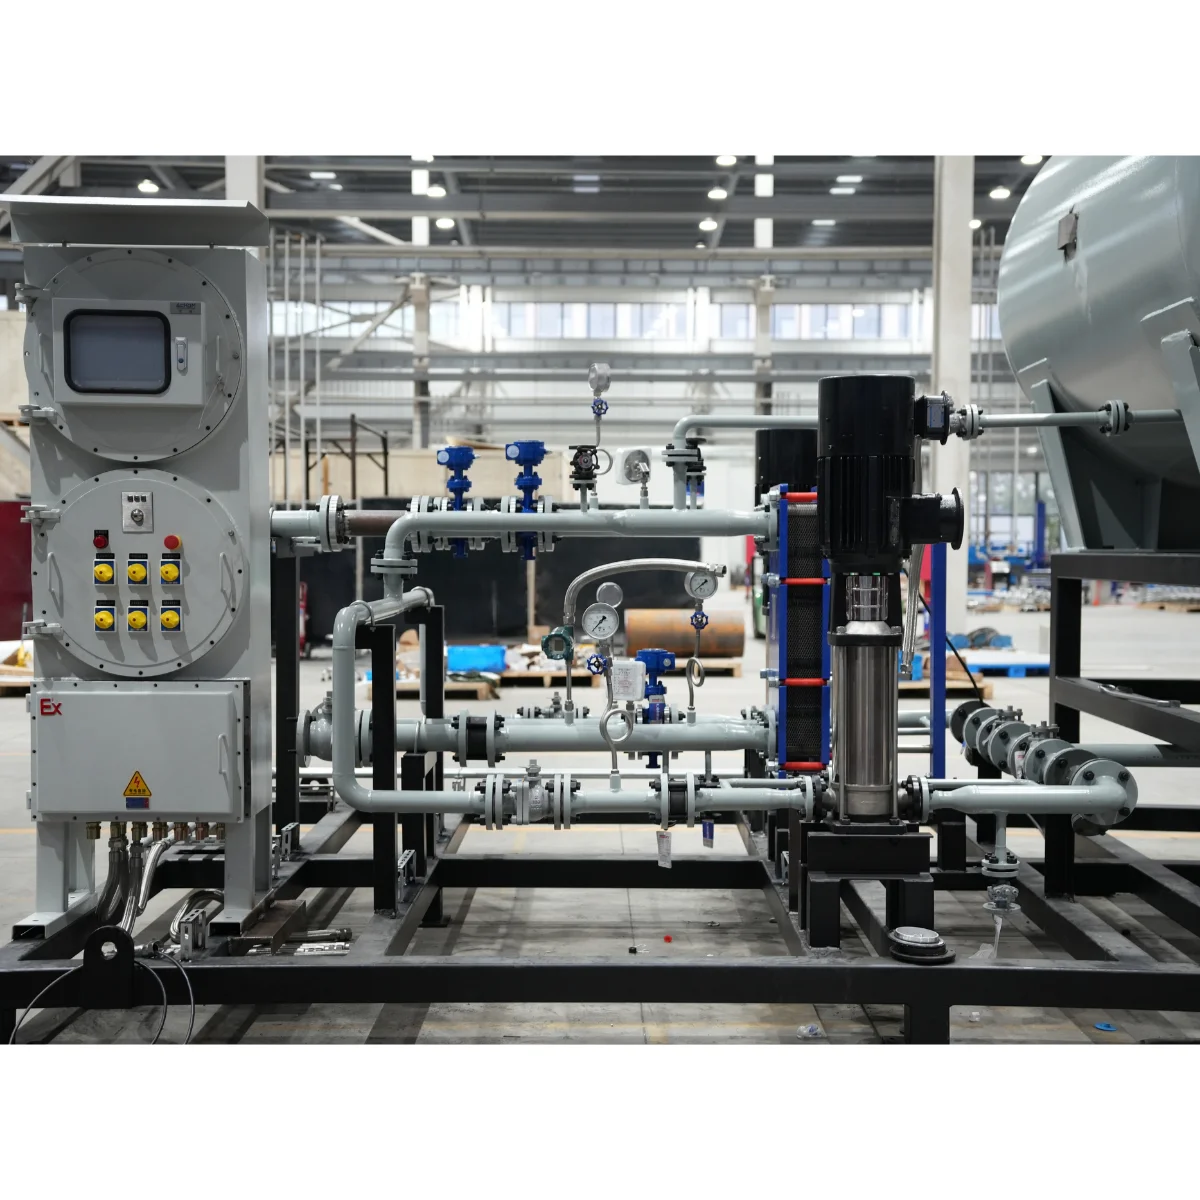
Energibesparande elektrisk kondensatåtervinningpump med kavitationsmotstånd – kondensatåtervinningsenhet för livsmedelsindustrin är konstruerad för att ge överlägsen kondensathanteringsprestanda i krävande livsmedelsprocessmiljöer. Detta sofistikerade system integrerar avancerad pump-teknik med specialanpassade funktioner som utformats för att förhindra kavitation, säkerställa hygienisk drift och maximera energiåtervinning från ångkondensatsystem.
Byggd med material av livsmedelsklass och utformad för att uppfylla strikta hygieniska standarder integrerar denna kondensatåtervinningssystem sömlöst i befintliga ångsystem för att fånga, behandla och återföra värdefullt kondensat till pannsystem. Den robusta konstruktionen garanterar långsiktig pålitlighet, medan den energieffektiva designen hjälper anläggningar att uppnå betydande minskningar av bränsleförbrukning och vattenanvändning. Systemets kavitationsresistenta design säkerställer smidig drift även under utmanande förhållanden, vilket minimerar underhållskraven och förlänger servicelivet.
Vår lösning för kondensatåtervinning omfattar precisionstillverkade komponenter som arbetar tillsammans för att bibehålla optimalt systemtryck, temperaturreglering och flödesegenskaper. Den elektriska pumpmekanismen ger konsekvent prestanda vid varierande lastförhållanden, medan integrerade säkerhetsfunktioner skyddar både utrustning och personal mot driftrelaterade risker. Detta omfattande tillvägagångssätt för kondensathantering gör enheten till en avgörande komponent för anläggningar som strävar efter att optimera effektiviteten i sina ångsystem.
Funktioner och fördelar
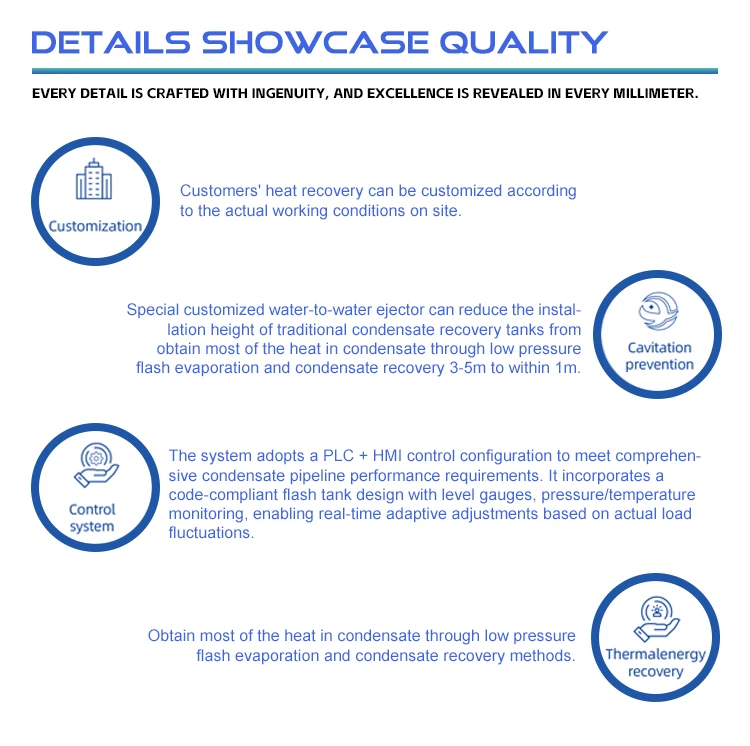
Avancerad teknik för cavitetsskydd
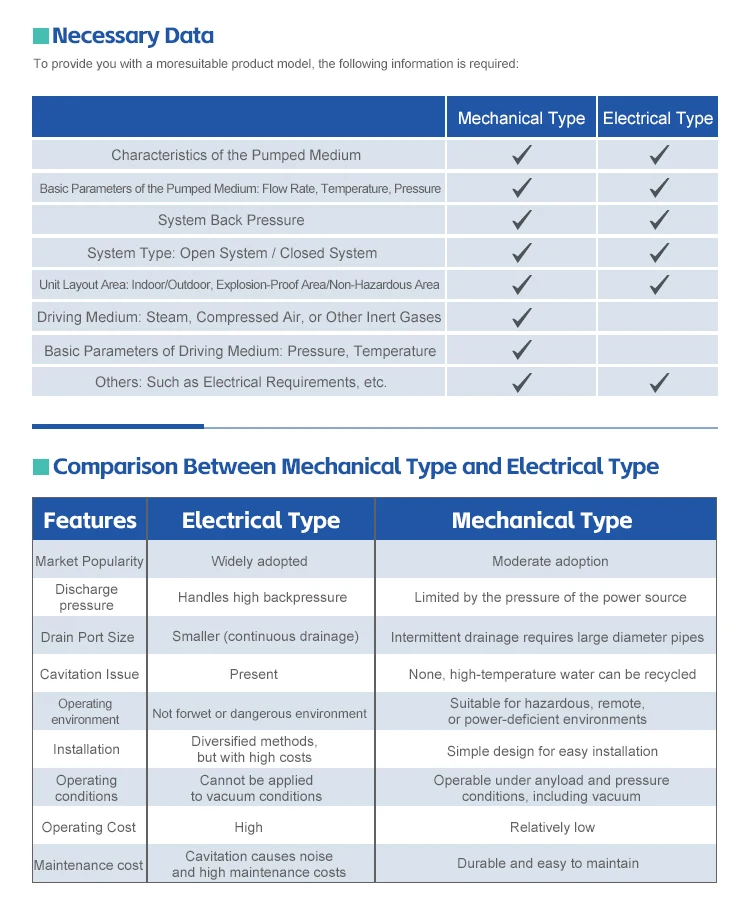
Hörnstenen i detta kondensatåtervinningssystem är dess sofistikerade kavitationsmotstånd. Kavitation, en vanlig utmaning i kondensatåtervinningstillämpningar, kan orsaka betydande skador på pumpkomponenter och minska systemets effektivitet. Vår energieffektiva elektriska kondensatåtervinningsspump med kavitationsmotstånd för livsmedelsindustrin omfattar en specialdesignad impeller och funktioner för strömhantering som effektivt förhindrar bildandet av kavitation, vilket säkerställer smidig, kontinuerlig drift även vid varierande systemförhållanden.
Tekniken mot kavitation förlänger utrustningens livslängd samtidigt som den bibehåller konstant prestanda under hela driftcykeln. Detta innebär lägre underhållskostnader, minimerad driftstopp och förbättrad övergripande systemtillförlitlighet. Livsmedelsprocessanläggningar får obegränsade produktionsscheman och förbättrad driftseffektivitet – avgörande faktorer för att behålla konkurrensfördel på dagens marknad.
EnergiOptimering och Kostnadsminskning
Energieffektivitet är en främsta fördel med att införa detta avancerade kondensatåtervinningssystem. Genom att effektivt fånga upp och återföra varmt kondensat till pannsystem hjälper enheten anläggningar att återvinna betydande mängder termisk energi som annars skulle gå förlorad. Denna energiåtervinning leder direkt till minskad bränsleförbrukning, lägre driftkostnader och förbättrade miljömässiga hållbarhetsmått.
Designen för den elektriska pumpen inkluderar variabel hastighetsstyrning och intelligent övervakningssystem som optimerar energiförbrukningen baserat på systemets verkliga behov i realtid. Detta anpassningsbara tillvägagångssätt säkerställer att energieffektiva elektriska kondensatåtervinningpumpen med kavitationsmotstånd, kondensatåtervinningsenheten för livsmedelsindustrin, fungerar med högsta effektivitet vid alla driftförhållanden och ger maximal energibesparing samtidigt som optimala prestandakrav upprätthålls.
Hygienisk design för livsmedelssäkerhet
Användning inom livsmedelsindustrin kräver högsta nivå av hygien och förebyggande av kontaminering. Denna kondensatåtervinningsenhet har specialanpassade konstruktionsmaterial och designelement som uppfyller strikta krav på livsmedelssäkerhet. Släta ytor utan springor förhindrar bakterietillväxt, medan sanitära anslutningar och rengörbara komponenter underlättar grundlig rengöring och desinficering.
Systemets design inkluderar funktioner som förhindrar korskontaminering och bevarar produktens integritet under hela kondensatåtervinningens process. Denna uppmärksamhet på hygienisk design säkerställer att anläggningar kan upprätthålla efterlevnad av livsmedelssäkerhetsregleringar samtidigt som de drar nytta av förbättrad energieffektivitet och driftsprestanda.
Tillämpningar & Användningsfall
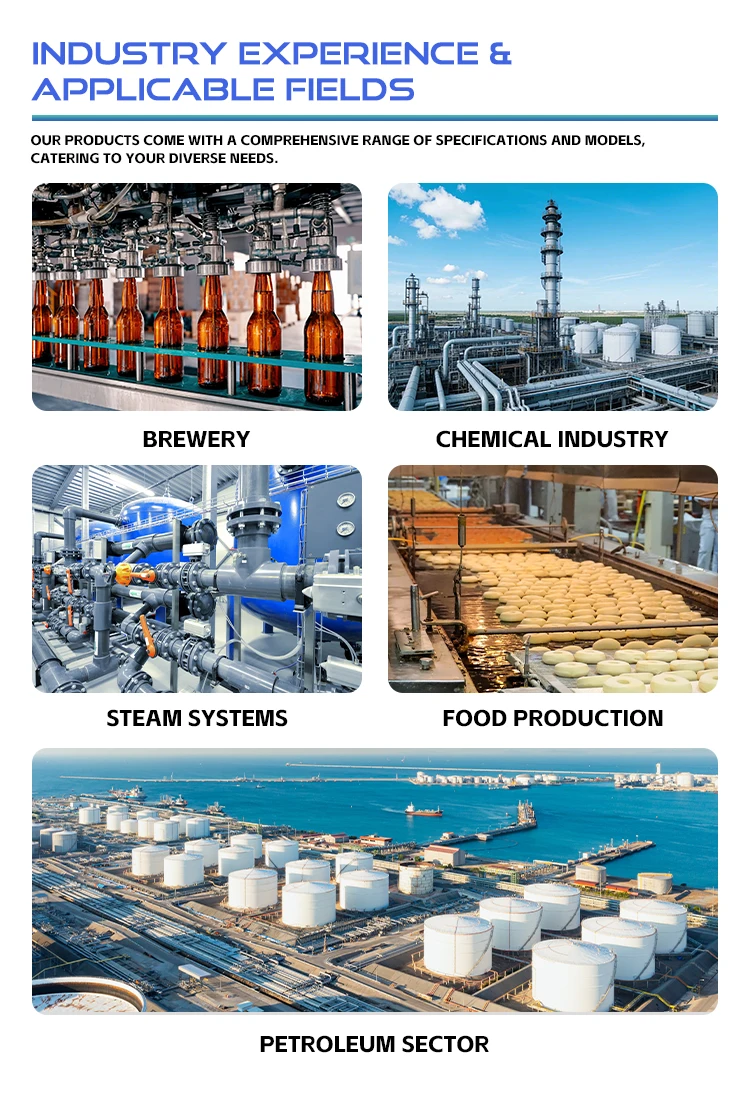
Mångsidigheten hos Energy Efficiency Electric Condensate Recovery Pump Cavitation Resistance Condensate Recovery Unit for Food Industry gör den lämplig för ett brett utbud av livsmedelsbearbetningsapplikationer. Anläggningar för dryckestillverkning använder dessa system för att optimera ånganvändningen vid pastörisering, sterilisering och uppvärmningsprocesser. Enhetens pålitliga prestanda säkerställer konsekvent produktkvalitet samtidigt som energikostnaderna för ånggenerering minskar.
Mejeriprocesser får stora fördelar av effektiv kondensatåtervinning, särskilt i tillämpningar som involverar mjölkpasteurisering, osttillverkning och rensystem. De hygieniska designfunktionerna säkerställer att återvunnet kondensat uppfyller de strikta kvalitetskraven för mejeriprocesser. På samma sätt använder köttprocessanläggningar dessa system för att förbättra ångans effektivitet vid tillagning, rökning och saneringsprocesser, samtidigt som de högsta livsmedelssäkerhetskraven upprätthålls.
Kommersiella bagerier och livsmedelsproduktionsanläggningar utnyttjar kondensatåtervinningsteknik för att optimera ånganvändningen i ugnar, jäsningskammare och rensystem. Den energibesparing som uppnås genom effektiv kondensatåtervinning hjälper dessa verksamheter att bibehålla konkurrenskraftiga priser samtidigt som de uppfyller sina hållbarhetsmål. Dessutom säkerställer systemets robusta konstruktion pålitlig prestanda i de krävande förhållanden som är typiska för livsmedelsproduktion med hög volym.
Institutionella livsmedelsverksamheter, inklusive sjukhus, skolor och storskaliga kateringsanläggningar, drar nytta av den konsekventa prestandan och energieffektiviteten som professionella kondensatåtervinningssystem erbjuder. Dessa tillämpningar kräver ofta kontinuerlig drift med minimal underhållning, vilket gör den kavitationsresistenta designen särskilt värdefull för att säkerställa obegränsad tjänsteleverans.
Kvalitetskontroll och efterlevnad
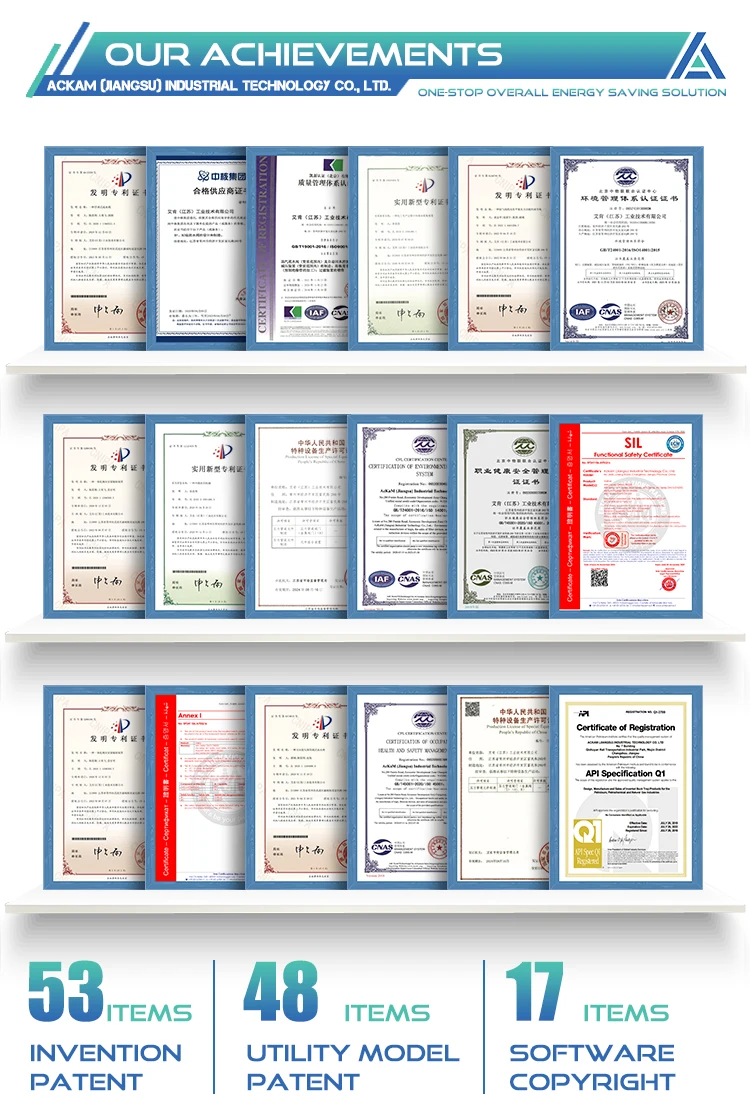
Tillverkningsexcellens utgör grunden för våra kondensatåtervinningslösningar, där omfattande kvalitetskontrollprocesser säkerställer att varje Energy Efficiency Electric Condensate Recovery Pump Cavitation Resistance Condensate Recovery Unit for Food Industry uppfyller de högsta kraven på prestanda och säkerhet. Våra produktionsanläggningar tillämpar strikta provningsprotokoll som utvärderar pumpens prestanda, kavitationsmotstånd, energieffektivitet samt efterlevnad av livsmedelsindustrins regleringar.
Varje enhet genomgår omfattande prestandatestning under simulerade driftsförhållanden för att verifiera korrekt funktionalitet, effektivitetsbetyg och hållbarhetskaraktäristik. Dessa tester inkluderar trycktestning, flödeshastighetsverifiering, kavitationsmotståndstestning och bedömningar av långsiktig pålitlighet. Den omfattande teststrategin säkerställer att kunderna får utrustning som kan leverera konsekvent prestanda under hela dess driftslivslängd.
Överensstämmelse med internationella livsmedelssäkerhetsstandarder utgör en avgörande aspekt av vårt kvalitetssäkringsprogram. Kondensatåtervinningssystemen är utformade och tillverkade för att uppfylla relevanta regler för livsmedelsindustrin, inklusive krav på hygienisk design, materialkompatibilitetsstandarder och protokoll för förebyggande av kontaminering. Detta engagemang för överensstämmelse säkerställer att anläggningar kan integrera dessa system i sina verksamheter med förtroende samtidigt som de bibehåller sin efterlevnad av gällande lagstiftning.
Dokumentationssystem och spårbarhetssystem ger fullständiga register över tillverkningsprocesser, testresultat och kvalitetsverifieringsförfaranden. Detta omfattande tillvägagångssätt för kvalitetsstyrning stärker kundens förtroende samtidigt som det underlättar efterlevnad av interna kvalitetssystem och externa revisionskrav.
Anpassning & varumärkesalternativ
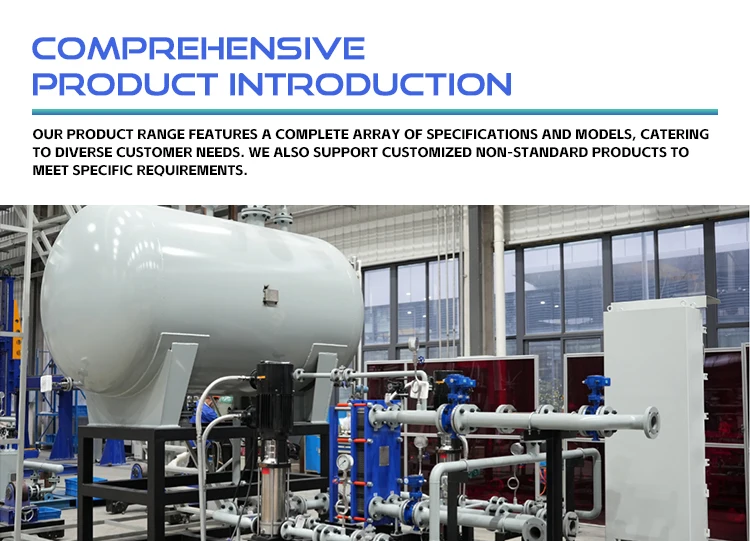
Med tanke på att olika livsmedelsbearbetningsoperationer har unika krav erbjuder vi omfattande anpassningsmöjligheter för Energy Efficiency Electric Condensate Recovery Pump Cavitation Resistance Condensate Recovery Unit for Food Industry. Vårt ingenjörsteam arbetar tätt med kunderna för att utveckla skräddarsydda lösningar som hanterar specifika driftutmaningar, utrymmesbegränsningar och prestandakrav.
Anpassningsmöjligheter inkluderar val av specialiserade material för att uppfylla unika krav på kemisk kompatibilitet, modifierade anslutningskonfigurationer för integrering med befintliga rörsystem samt förbättrade styrsystem för specialiserad övervakning och automatiseringsbehov. Dessa modifieringar säkerställer optimal systemprestanda samtidigt som kärnfördelarna energieffektivitet och kavitetsmotstånd bevaras.
Tjänster för privat märkning och varumärkesanpassning gör det möjligt för distributörer och systemintegratörer att erbjuda dessa avancerade kondensatåtervinningssystem under sina egna varumärkesidentiteter. Vårt erfarna team erbjuder omfattande stöd för anpassad förpackning, dokumentation och marknadsföringsmaterial som är i linje med kundens varumärkeskrav, utan att kompromissa med teknisk korrekthet eller efterlevnad av regleringskrav.
Teknisk anpassning omfattar specialiserade monteringskonfigurationer, alternativa pumpmaterial för krävande miljöer samt integrerade övervakningssystem som ger förbättrad driftsöversikt. Dessa anpassningsmöjligheter säkerställer att energieffektivitetspumpen för kondensatåtervinning med kavitationsmotstånd för livsmedelsindustrin kan optimeras för nästan alla livsmedelsprocesser utan att förlora sina grundläggande prestandafördelar.
Förpackning & logistikstöd
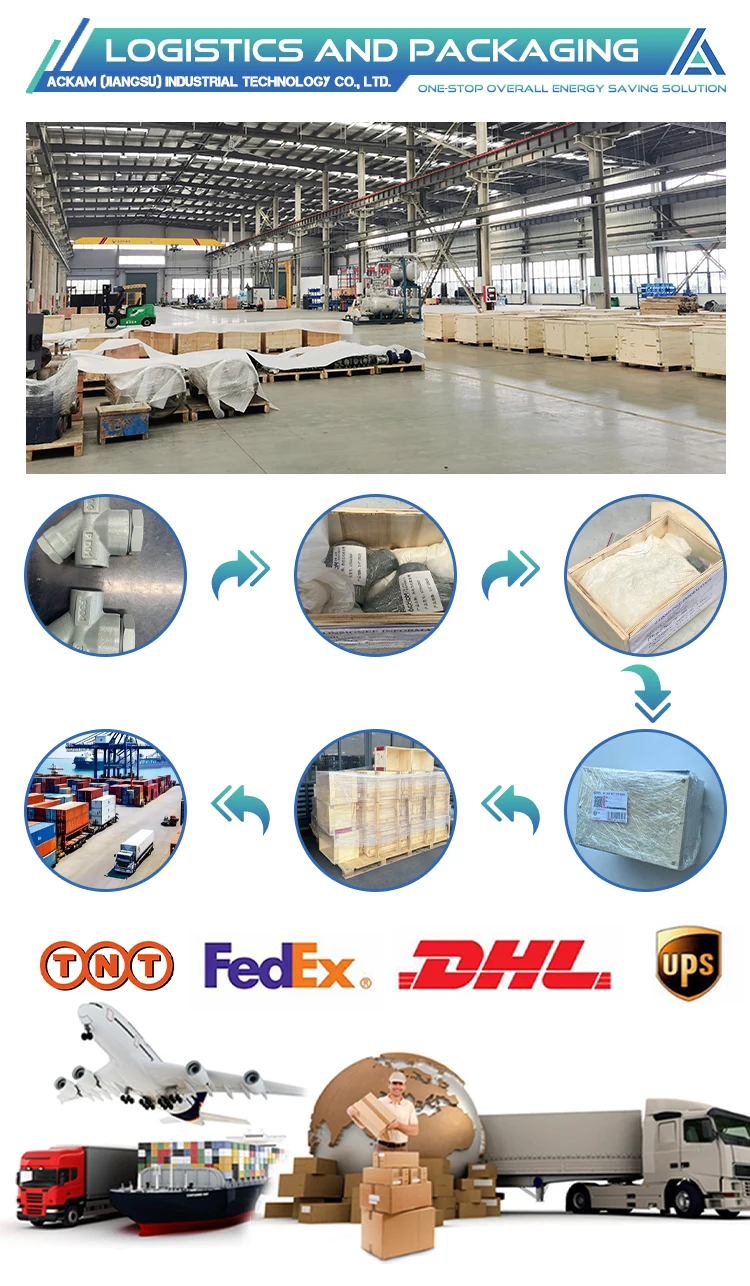
Professionell förpackning och logistikstöd säkerställer att kondensatåtervinningsenheter anländer till kundens anläggning i perfekt skick och redo för installation. Våra förpackningssystem använder skyddsmaterial och säkra monteringssystem som är utformade för att förhindra skador under transporten samtidigt som de underlättar effektiv hantering och installationsprocedurer.
Varje energieffektiv elektrisk kondensatåtervinningsspump med kavitationsmotstånd och kondensatåtervinningsenhet för livsmedelsindustrin förpackas noggrant tillsammans med omfattande dokumentation, inklusive installationsguider, driftsanvisningar och underhållsscheman. Denna fullständiga dokumentationspaket möjliggör effektiv installation och igångkörning samt ger kontinuerlig referensmaterial för optimal systemdrift.
Globala logistikmöjligheter stödjer internationella distributionskrav, med erfarna fraktleverantörer och omfattande exportdokumentationstjänster. Vårt logistikteam samordnar med fraktforwarders, tullagenter och lokala distributörer för att säkerställa smidiga leveransprocesser oavsett destination. Denna internationella fraktspecialkompetens hjälper kunder världen över att få tillgång till avancerad kondensatåtervinningsteknologi med minimal logistisk komplexitet.
Lagförvaltningstjänster erbjuder flexibla lageralternativ för distributörer och storskaliga kunder, vilket säkerställer produkttillgänglighet samtidigt som lagerhållningskostnaderna minimeras. Dessa tjänster inkluderar efterfrågeprognoser, automatiserade återbeställningssystem och flexibla fraktplaner som anpassas till kundens operativa krav och projektplanering.
Varför välja oss
Vårt engagemang för ingenjörsutmärkelse och kundnöjdhet har etablerat vår rykte som en pålitlig partner för avancerade kondensatåtervinningstekniker på globala marknader. Med omfattande erfarenhet av utveckling av specialutrustning för livsmedelsindustrins applikationer förstår vi de unika utmaningarna inom livsmedelsprocessning och levererar lösningar som möter dessa krav samtidigt som de överträffar prestandaförväntningarna.
Kombinationen av teknisk expertis, tillverkningskvalitet och omfattande supporttjänster skiljer vår energieffektiva elektriska kondensatåterföringspump med kavitationsmotstånd – kondensatåterföringsenhet för livsmedelsindustrin – från konventionella alternativ. Vårt ingenjörsteam utvecklar kontinuerligt innovationer inom pumpteknik, energieffektivitet och efterlevnad av livsmedelssäkerhetskrav, för att säkerställa att kunderna får nytta av de senaste framstegen inom kondensatåterföringsteknik.
Närvaro på den internationella marknaden gör det möjligt för oss att erbjuda lokaliserad support samtidigt som vi bibehåller konsekventa kvalitetsstandarder i alla regioner. Vårt globala nätverk av tekniska specialister och servicepartners säkerställer att kunderna får snabb hjälp vid installation, igångsättning och pågående underhållsbehov. Denna omfattande supportstruktur bidrar till att maximera utrustningens prestanda samtidigt som driftsstörningar minimeras.
Långvarig erfarenhet av samarbete med anläggningar för livsmedelsbearbetning, systemintegratörer och mekaniska entreprenörer ger en djup förståelse för branschens krav och applikationsutmaningar. Denna expertis gör att vi kan rekommendera optimala lösningar och ge värdefull vägledning för systemdesign och implementering. Oavsett om vi agerar som specialiserad utrustningstillverkare eller leverantör av anpassade lösningar är vårt fokus fortfarande att leverera exceptionellt värde genom överlägsna produkter och omfattande supporttjänster.
Slutsats
Enhet för återvinning av kondensat med hög energieffektivitet, elektrisk kondensatpump med kavitationsmotstånd för livsmedelsindustrin utgör en sofistikerad lösning för anläggningar som söker optimera effektiviteten i sina ångsystem samtidigt som de upprätthåller högsta möjliga livsmedelssäkerhetsstandarder. Genom avancerad teknik för kavitationsmotstånd, energieffektiv konstruktion och hygienisk design ger detta system betydande operativa fördelar, inklusive minskade energikostnader, förbättrad tillförlitlighet och stärkt efterlevnad av regler för livsmedelsindustrin. Den omfattande möjligheten till anpassning, kvalitetssäkringsprocesserna och den globala supportkapaciteten säkerställer att kunder får lösningar som exakt matchar deras specifika krav och operativa mål – vilket gör denna kondensatåtervinningsenhet till en avgörande investering för framåtblickande livsmedelsprocessningsverksamheter som är engagerade i hållbarhet, effektivitet och operativ excellens.